


これは金属仕上げ工場で必要以上に繰り返される光景です。研磨オペレーターがバフ研磨ラインをステンレス鋼からアルミニウム部品に切り替え、同じコンパウンドをベンチに置いたままにすると、表面は明るい色ではなく、灰色、汚れ、または縞模様になります。部品も機械も問題ではありません。化合物は。 アルミニウム研磨剤は一般的なペーストではありません。砥粒、結合剤、潤滑剤をバランスよく組み合わせたもので、金属の柔らかさ、ホイールの硬さ、求めている仕上げに適合する必要があります。 この組み合わせを正しく行うと、アルミニウムの鏡面仕上げが再現可能になります。誤解すると、すべてのバッチはギャンブルです。
アルミニウム研磨剤に別のアプローチが必要な理由
純粋なアルミニウムは約 660 °C で溶けますが、研磨機にとって実際の問題は溶けることではなく、粘着性があることです。バフ砥石がアルミニウムに押し付けられると、砥粒がきれいに切れる前に表面の被膜が加熱して変形してしまいます。粗すぎる砥石は表面を破壊します。ホイールが硬すぎると、切り粉が部品の中に押し戻されます。化合物が強すぎると、陽極酸化処理で常に露出する曇った汚れが残ります。
制作上の結論は簡単です。 アルミニウムには、軽い圧力で切断でき、接触ゾーンを冷却するのに十分な潤滑結合剤を保持し、追加の洗浄が必要な残留物を残さないコンパウンドが必要です。 仕上げ部門が研磨剤を商品として扱わないのはこのためです。 6061シート用、ダイキャストADC12用、鍛造アロイホイール用の3製品を設定。ダイカストアルミニウムは、わずかに攻撃的な化合物に耐えます。ロール状のシートはすぐに汚れてしまうため、より細かい粒子が必要です。コンパウンドはその調整の大部分を吸収します。
アルミニウム研磨剤の中身は何ですか
従来のコンパウンドは、脂肪とワックスからなる石鹸のような結合剤に研磨粒子を懸濁させて作られています。摩擦を受けると結合剤が溶けて、回転ホイール上に新しい研磨剤の膜が転写されます。研磨剤が切断を行います。バインダーは温度を制御し、潤滑し、切りくずを除去します。アルミニウムの場合、 溶融酸化アルミニウムは標準的な研磨剤です。茶色の酸化アルミニウムは素早い研磨剤の除去に、白色の酸化アルミニウムはより冷たくきれいな作用をもたらします。 炭化ケイ素化合物は存在しますが、切削性が高く、通常はより硬い合金用に確保されています。
カラーコーディングは、仕上げ業界にとって、作業台で化合物を分類するための近道です。以下の表は、アルミニウム線で一般的な色がどのように読み取られるかを示しています。
| コンパウンド | 荒々しい性格 | アルミニウムの典型的な作業 |
|---|---|---|
| 黄色 | 中程度の酸化アルミニウム | 6061 と 5052 はカッティングとブライトベース仕上げ |
| 赤 | 微細な酸化アルミニウム | 最終的なカラーリングと装飾トリム |
| ホワイト | 非常に細かい酸化アルミニウム | クリア塗装またはアルマイト処理前の鏡面仕上げ |
| 緑 | 微細炭化ケイ素/酸化クロム | サテン仕上げとブラッシュ仕上げ。柔らかいシートではあまり一般的ではありません |
| 液体コンパウンド | 配合に応じて | スプレーまたはローラー投与による自動ライン |
多くのアルミニウム部品の場合、 黄色のバフコンパウンド は毎日の主力製品です。軽い加工ラインを除去するのに十分な速さで切断し、きれいなベースを残し、次のパスで白または赤のコンパウンドが鏡に変わります。
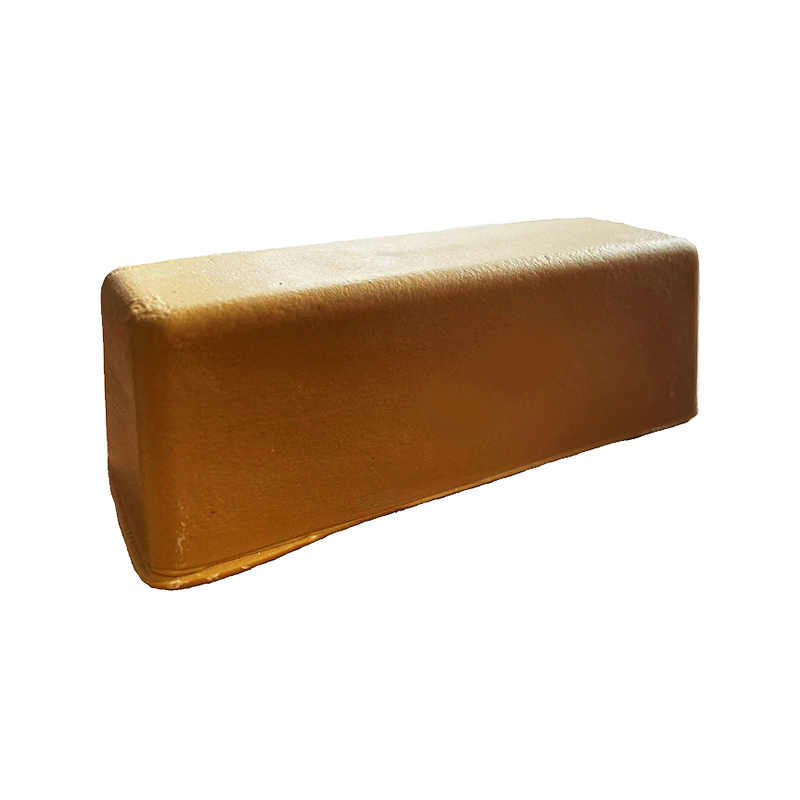 アルミニウム前研磨用の黄色の粗バフ研磨剤 この高アルミナコンパウンドは、最初の研磨段階で深い傷、バリ、酸化層を除去し、後の細かいコンパウンドのための均一なベースを作成します。 製品を見る→
切断と着色: アルミバフ研磨の 2 段階ロジック
プロのアルミニウム仕上げは、プロセスを意図的に異なる 2 つの段階に分けます。切断段階では、粗めのコンパウンドによって機械加工の跡、傷、熱による色合いが除去されます。着色段階では、より微細なコンパウンドにより表面がきれいで均一な光沢に磨き上げられます。両方の段階を 1 つのステップで実行すると、妥協が生じます。つまり、表面にまだ傷が付いているか、仕上げが波打つほど長時間研磨されているかのどちらかです。
生産ラインでは、2 つの段階は別個の作業であり、それぞれに独自のホイールとコンパウンドがあります。
- カッティング: サイザル麻または硬化布ホイール上に中程度の酸化アルミニウム化合物を塗布し、中程度の圧力で、1 回または 2 回の制御されたパスで塗布します。
- カラーリング: 柔らかい布のホイールに白または赤の細かいコンパウンドを塗り、斜めの光の下で表面が均一に反射するまで軽い圧力をかけます。
- 検査: レーキランプの下でチェックします。ここでの汚れやかすんだパッチは、ほとんどの場合、オペレーターのエラーではなく、複合の不一致を意味します。
Henghua の製品範囲は、各段階に合わせた仕上げバー用のバフ研磨コンパウンドと布ホイールなど、このシーケンスの両側をカバーしています。の アルミ用黄色硬化布ホイール 意図的に中央に配置されています。普通のコットンホイールよりも強力にカットできますが、生のサイザル麻ホイールよりも滑らかに仕上がります。そのため、カットとカラーリングの間の実用的な橋渡しとなります。
 黄色 Hardened Cloth Wheel for Aluminum Finishing 普通の綿よりも強力に切断しながら、サイザル麻よりも滑らかに仕上げる、バランスの取れたアルミニウム用研磨ホイールで、切断と着色の段階を効果的に橋渡しします。 製品を見る→
ホイールに合わせたコンパウンド: 重要な組み合わせ
アルミニウム研磨剤は、それが乗っているホイールと同等の性能を発揮します。柔らかくふわふわしたホイール上の粗いコンパウンドは、砥粒をきれいに提供する代わりにホイールが曲がって切り粉の上を転がるため、噛みつきのほとんどを失います。硬いホイールに細かいコンパウンドを使用すると、磨かれたり汚れたりする可能性があります。アルミニウムの場合、実際の組み合わせは次のようになります。
- サイザル麻ホイールイエローコンパウンド — 最初のコンタクトパスでの素早いストック除去と深いライン除去。
- 折り畳みまたは硬化した布風車の黄色の化合物 — サイザル麻段階後のブレンドとブライトニング。
- 柔らかい布製空気圧ホイール白いコンパウンド — 最終的なカラーリングとミラーの開発。
- 標準平面ホイール液体コンパウンド — 自動セルでの成形部品や輪郭部品の均一な仕上げ。
オペレーターの習慣は、製品の選択と同じくらい重要です。ホイールを押し続けるのではなく、回転ホイールにコンパウンド バーを 1 ~ 2 秒間接触させて、ホイールを短時間充電します。余分なコンパウンドは使用されずに捨てられ、ホイールの表面にバインダーが付着し、温度が上昇してアルミニウムを汚します。正しく充電されたホイールは、接触点でのみコンパウンドを放出します。
ホイールの構造、硬度の選択、ライナーのバリエーションによってカットがどのように変化するかの完全な概要については、 バフホイールガイド オプションをホイールごとに確認していきます。
アルミニウム研磨剤を購入する前の製造上の考慮事項
アルミニウム研磨剤の購入は、一般的なハードウェアの購入とは異なります。実際の仕様は、製品が摩擦下でどのように動作するかであり、いくつかの点によって床で動作するか、最初のドラムの後で動作しなくなるかが決まります。
- バッチの一貫性。 研磨剤の割合と結合剤の硬度は、どのドラムでも同じでなければなりません。より高温で実行されるバッチは、オペレーターのエラーとまったく同じように汚れます。
- 研磨剤の分散。 コンパウンドの混合が不十分だと粒子がクラスター化され、すべてのクラスターがランダムな深い傷になり、仕上げパスでは除去できません。
- 軟化点と保管方法。 コンパウンドは夏の暑さで柔らかくなり、寒い倉庫では固まります。軟化点を確認し、バーをラジエーターや直射日光から遠ざけてください。
- 梱包形態。 バーは手動ベンチに適しており、液体は自動投与システムに適しており、カスタムブロックサイズは成形ホイールの無駄を削減します。
メーカーのプロセス制御は製品の一部です。 寧波恒華は2016年以来、10本以上のバフ研磨ホイール生産ラインと液体コンパウンドの自動充填ラインを備えた3,500平方メートルの作業場で全コンパウンド製品を生産し、南米、ヨーロッパ、米国、中東に輸出している。 実際には、これはドラム間で同じ溶解挙動と同じ切断を意味します。これはまさにオペレーターが目で確認できないことです。
大量に注文する前に、実際の材料を生産条件下でテストしてください。車輪速度、車輪の種類、接触圧力という 3 つの変数にわたって少なくとも数十の部品をテストし、結果をオペレーターの作業指示に記録します。このテストに合格した化合物は、バッチ全体にわたってラインを安定に保ちます。
アルミニウム研磨剤が重労働を担う場所
アルミニウムは、現代の製造において最も磨かれた金属の 1 つです。自動車用合金ホイールや光沢のあるトリム、航空宇宙構造部品、アルミニウム調理器具、ハードウェア付属品はすべて、コーティングや組み立ての前にバフ研磨ステーションを通過します。各業界は異なる基準を設定しています。自動車バイヤーはホイールの表面に曇りがないことを受け入れます。航空宇宙用の表面処理は、陽極酸化処理の前に欠陥がないようにする必要があります。調理器具メーカーは、残留物が閉じ込められない、清潔で一貫した内部仕上げを必要としています。
自動車部品メーカーにとって、コンパウンドは通常、安定した鏡面仕上げと毎日の不合格の山の違いとなります。私たちの 自動車表面仕上げ用途 ページには、そのセクターに対してコンパウンドとホイールのシーケンスがどのように配置されているかが示されています。航空宇宙、台所用品、ハードウェアの場合でも、公差が異なる場合でも、合金を特定し、必要な仕上げを定義し、コンパウンドとホイールのペアを選択するというロジックは同じです。
同じベンチ上でアルミニウム、ステンレス鋼、銅を切り替える作業現場の場合、専用の 金属研磨剤 SKU の数を管理します。アルミニウムの究極の鏡面仕上げには専用の白色コンパウンドが必要な場合でも、いくつかの軟質金属にわたって許容範囲のカットと色が得られるため、スケジュールが容易になります。
 複数の金属に対応する多用途の金属研磨剤 ステンレス鋼、銅、クロムに作用する単一の化合物で、現場の在庫を簡素化し、軟金属全体に許容範囲の切断と輝きを提供します。 製品を見る→
アルミニウム研磨剤が消耗品リストの中で最も高価なアイテムになることはほとんどありませんが、表面が製品のように仕上げられるか、プロトタイプのように仕上げられるかは、これによって決まります。明確なプロセスに従って購入してください。合金を特定し、必要な仕上げを定義し、ホイール順序を設定し、ベンチに到達する前に実際の生産速度でコンパウンドをテストします。これらの変数を制御できれば、アルミニウムの研磨は試行錯誤の作業ではなく、再現可能な結果が得られる計画的な作業になります。


